

在消防器材产业持续提质升级的背景下,灭火器铝罐壳体作为承压核心部件,其成型质量必然的联系到消防产品使用安全。传统的切削、焊接加工方式,不仅材料损耗大,焊缝位置还存在承压薄弱点,难以满足高压罐体的使用标准。冷挤压成型工艺凭借一次成型、工件无焊缝、金属组织致密等优势,逐步成为消防铝罐壳体主流生产的基本工艺,而框架式铝合金冷挤压液压机,就是保障这条生产线稳定运行的核心装备。
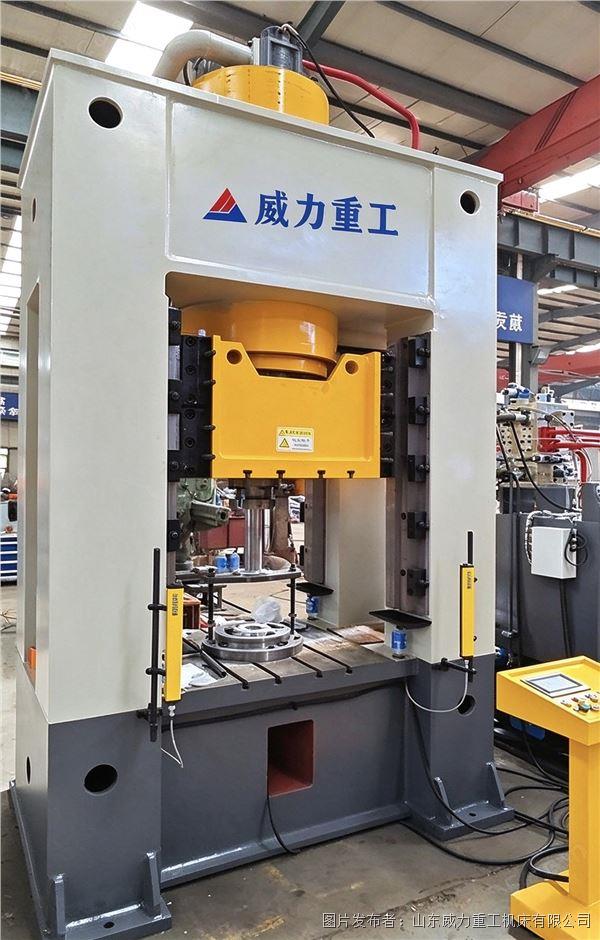
消防铝罐属于深筒型承压件,冷挤压成型的过程中,铝合金坯料在常温下受到巨大压力发生塑性流动,金属材料沿着模具型腔向下延展,直接成型为完整筒体。该工艺对设备提出极高要求,挤压瞬间载荷集中,易产生偏载,如果机身刚性不足,滑块运行出现偏移,就会造成筒体壁厚不均匀、筒身歪斜、底部开裂等缺陷,直接造成工件报废。框架式液压机采用整体闭式厚钢板焊接机身,焊接完成后经过振动时效处理,消除内部焊接应力,在持续重载挤压工况下,机身形变量小,抗偏载性能突出,能够有效规避这类生产难题。
设备配备四角八面加长导向结构,导向行程长,导向间隙可调节,滑块上下运动垂直度高,挤压过程中模具受力均匀,保障铝坯均匀流动,大幅度降低筒体偏壁问题。工作台预留标准 T 型槽,方便模具定位锁紧,工作台内部内置顶出油缸,挤压工序完成之后,油缸平稳顶出工件,减少脱模磕碰划伤,保护铝罐壳体外表面精度。相比传统四柱液压机,闭式框架结构整体刚性更强,承受偏心载荷的能力更好,更加适配灭火器铝壳这类深筒件的冷挤压加工。
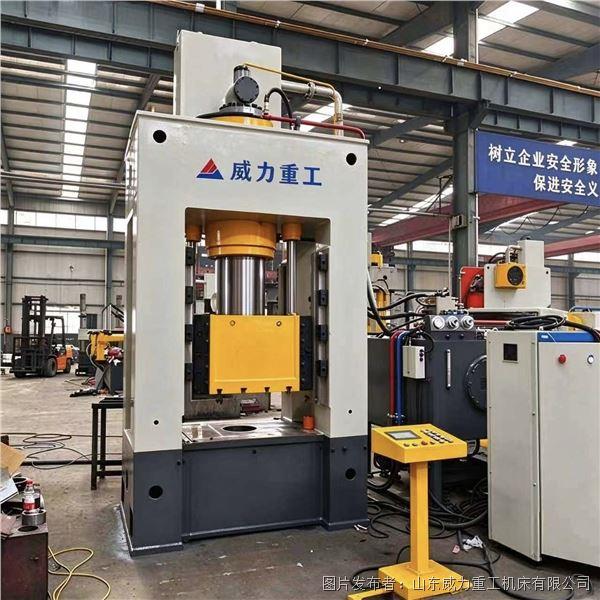
液压系统搭载集成插装阀组,油路简洁,压力响应平稳,可完成快速下行、低速挤压、稳压保压、自动回程整套自动化动作循环。挤压阶段采用低速匀速进给,控制铝合金坯料流动速度,避免材料流速过快引发开裂;保压功能能维持恒定压力一段时间,消除工件成型回弹,保证筒体尺寸稳定。整机搭载PLC数控触控系统,操作人员可以在屏幕设置挤压压力、挤压速度、保压时长、顶出行程等参数,不一样的规格铝罐的工艺方案可以保存存储,更换产品模具时直接调取参数,缩短调试时间,适配多型号消防铝罐柔性生产。整机配备过载保护、行程限位、紧急停止按钮等安全防护装置,保障人员、模具与主机安全。
在实际生产现场,该类框架式冷挤压液压机可单机使用,也能够搭配模具润滑装置、自动送料机构,组建自动化冷挤压生产线。冷挤压成型后的消防铝罐壳体,整体一体成型无焊缝,金属晶粒连续致密,罐体承压性能明显提升,材料利用率相比机加工提升很多,单件加工周期缩短,减少后续打磨修补工序,大大降低公司制作成本。
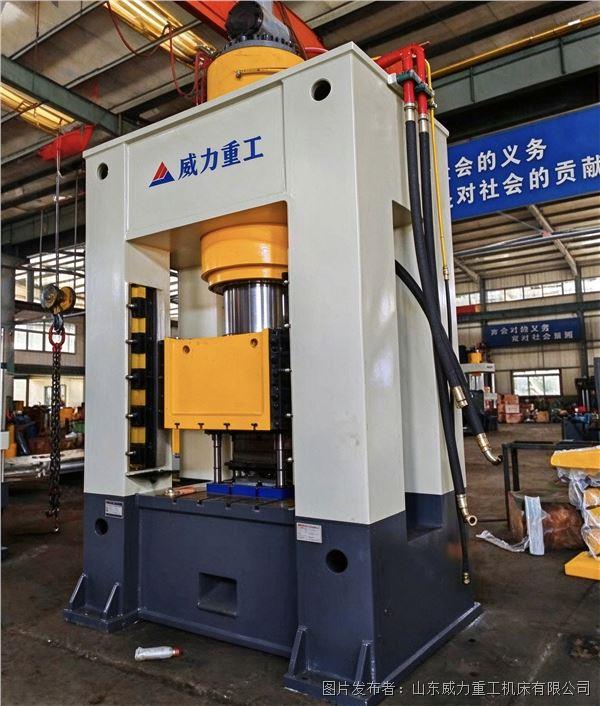
随着国内消防器材行业标准逐步的提升,市场对灭火器铝罐壳体的质量管控愈发严格。框架式铝合金冷挤压液压机凭借高刚性机身、稳定的压力控制能力,很好适配消防铝罐壳体的规模化冷挤压生产。装备与工艺的相互配合,帮助消防器材制造企业提升产品良率,稳定产能,推动消防铝罐壳体制造工艺持续优化升级。
,乐玩国际娱乐